 EN


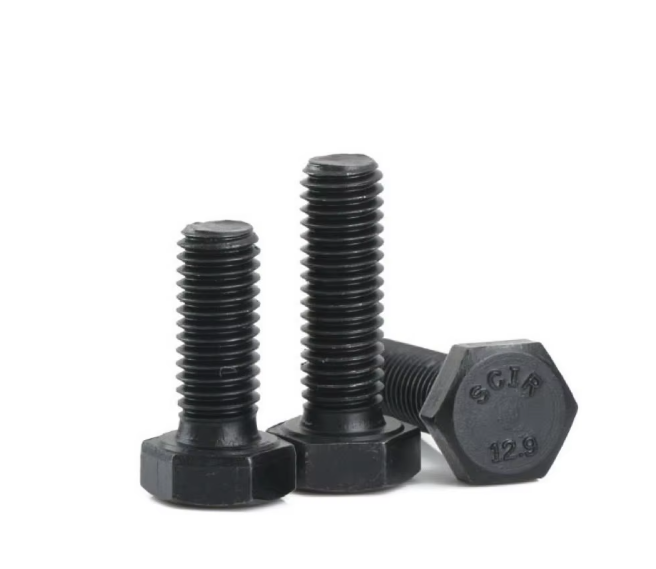
Flöt höfuðskrúfa lítur út eins og einfaldasta festingin í kassanum. Hún dregst inn í hlutinn, skapar hreinan yfirborðsflöt og fer út úr leiðinni. Þessi einföld útlit felur í sér hönnunarrökfræði sem er mjög mikilvæg á tveimur stöðum þar sem skrúfuhöfuð sem stendur fram er ekki bara ófallegt heldur virkilega rangt að nota: við tengingar á syrðisvélar og við þáttara á loftþykkisflöskur. Í báðum tilvikum verður skrúfan að sitja jafnt við þéttunarsíu eða ýtrislandamæri, og rásarskruðarformið gerir vinnu sem skrúfa með holu höfuði einfaldlega getur ekki gert. Að skilja hvað þetta form gefur upp í skipti er lykillinn til að greina milli þáttara sem þéttar ársins saman og þess sem lekur á óviðeigandi tíma.
Rásarskruðarhornið er ekki einungis æskulíklegt smýk
Skrufular með flat head og kónískum undirhaus hafa kónískan undirhaus sem situr í samhæfri hornaðri holu. Hornið er staðlað, og staðlan sem notuð er ákvarðar allt um hvernig skrúfan situr. Metrískar skrufular með flat head sem framleiddar eru samkvæmt ISO 10642, sem tók við af DIN 7991, nota 90 gráðu innihaldnathorn. Skrufular með flat head í inch-staðlinni samkvæmt ASME B18.3 nota 82 gráður. Ef skrúfa með 82 gráðu fer í 90 gráðu countersink, snertir hausinn aðeins ytri brúnina á holunni. Spennulastin er þá beind að þunnri brún frekar en dreifð yfir fulla kóníska yfirborðið, og sú brún verður stress riser við titring.
Sama logíkan virkar í öfugri átt. 90 gráðu metrísk skrúfa í 82 gráðu dýpum setur sig fram úr yfirborðinu, svo hólfurinn er ekki lengur jafnflötur og allur ástæðan fyrir því að velja flat head skrúfu hverfur. Í soda vélar maniföld getur framúr skotinn hólfur hindrað O-hring gildi eða lokplötu. Á scuba klóða líkam getur framúr skotinn hólfur fengist í reglufæri yoke eða tank boot. Hornið er fyrsta sem á að staðfesta á teikningu, ekki síðasta.
Jafnflötur staðsetning kemur með raunverulegan styrkleikafráviki
Flat head skrúfur eru ekki sterkari útgáfur af socket head skrúfum. ISO 10642 inniheldur orðasambandið „reduced loadability“ í titlinum sínum og staðallinn setur lágmarks endanlega tögrásþol á 80 prósent af þræðistyrkleikanum sem notaður er fyrir samanberan socket head cap skrúfu. Hex socket skurðurinn í keilulaga hólfinn tekur frá efni rétt þar sem hólfurinn fer yfir í skeggið, svo hólfurinn sjálfur verður veikasta hlutinn undir spennu.
Þessi viðskiptaábyrgð er samþykkt þegar festingin er aðallega álagð í skerun eða þegar skrúfan festir plötu sem ber áhald. Hún verður vandamál þegar einhver reynir að nota flat head skrúfu sem beint skipti fyrir socket head skrúfu í festingu sem er mikilvæg fyrir tögun og gerir ráð fyrir að sama snúningstakmi haldi. Skrúfan gæti snúist vel niður en svo mistókst við fillet milli höfuðsins og staksins í þrýsticycle.
| Eiginleiki | Flat head skrúfa (ISO 10642 / ASME B18.3) | Skrúfa fyrir innstunguhaus |
|---|---|---|
| Hólfsform | Jafn, keilulaga undirhöfuð | Sívalningslaga, stendur fram |
| Venjulegri metriski horni | 90 gráður | Ekki gildur |
| Venjulegri tommuhorni | 82 gráður | Ekki gildur |
| Töguþol | 80 prósent af þráðstyrk á samkvæmi við ISO 10642 | Fullur þræðistyrkur |
| Besta hleðsluhamurinn | Skurðáhrif, jafnþrýstingur | Tögláhrif, almenn byggingarstyrkur |
| Samhæfni við þéttunarsvæði | Setur jafnt á O-hringa rásir | Hausinn sker í þéttunarsvæðið |
Þessi töfla minnir okkur á að flötir hausar skrufur eru valdar fyrst og fremst eftir lögun og síðan eftir styrk. Í soda- og kveikjutækjum er þessi forgangsröð rétt, en aðeins þegar tengingin er hönnuð með því í huga.
Af hverju þurfa adapterar fyrir sodavélina haus sem „dular“
CO2-rás fyrir sodavél er lítil, fullset rýmd fyrir ytri þrýsting. Gasin berst inn um inntaksfittingu, fer fram hjá regluborði og greinist í kolsýru- og dreifingarrásir, allt inni í hylsuni þar sem hver millimetri lausnar er mikilvægur. Skruugrar með dreginn haus koma fyrir í hönnun rásanna og endahlutanna sérstaklega vegna þess að haus skrufunnar verður að vera neðan eða á jafnviði við þéttunarsvæðið, ekki ofan á því. O-hringur þéttir á flatan flatarmynd, og á þessum flatarmynd má ekki vera skruuhöfuð í miðjunni.
Verkið á skrúfunni í þessum samhengi er að festa lofa eða portamóduĺ á jafn hátt á gegnum elástískt þéttunarlágg. Ef skrúfugrunnurinn er sníðaður með rangri hornstæðu eða of djúpur, fær þéttunarlágið ójafna álag og fer á einn enda O-lággjarins. Tættingin gæti leyst fljótlega þrýstipróf en síðan myndað sig hæg CO2-leka eftir nokkrar hundrað hitusveiflur. Lekan er ekki skrúfuvals í augljósan skilningi. Skrúfan hélt. Geimska umhverfið hennar gerði það ekki.
Það er annað takmark. Sódaflöskuvélartæki eru oft lítil og þykkt veggsins í kringum skrúfugrunninn er takmörkuð. Djúp 90°-dýpðargrunnsmynd í þunnri ál-portamóduĺ getur skapað hnífkant á botni skrúfugrunnsins. Þessi kantur breytist undir festingarþrýstingi, skrúfan missir forspennu og þéttunarsíðan verður mjúk. Að sníða skrúfugrunninn í rétta dýpt án þess að taka frá of miklu efni undir höfuðinu er CNC-nákvæmni-vandamál fremur en vandamál val á festingarefni.
Sautuboltatengilar lifa eða deyja á sömu jafnviðborðsgránni
Vélstýring fyrir loftflöskur er þrýstigsgreni sem er sett út fyrir 232 bar eða 300 bar virkilegt þrýstisvæði, eftir því hvaða flokkun vélstýringin hefur, og sprunguskífa er síðasta varnarlínan áður en flöskan losar þrýstiloft. Sprunguskifan er fest í stöngu eða öryggisstöngu sem skrúfað er inn í líkamann vélstýringarinnar, og þessi stöng verður að þjá sig metali við metall eða gegn þéttunargumma meðan skifan liggur jafn og óskekkt. Jafnhöfðuð skrúfa eða dökkhöfðuð haldaþáttur birtist oft í umhverfi líkamans eða viðbótaraðgerða vélstýringarinnar vegna þess að hvaða hlutur sem er sem fer inn í innri holu vélstýringarinnar breytir straumferlinu eða hindrar reglufærið.
Þrýstingurinn hér breytir afleiðingum á rangt skorinn burstaugargat. Við 300 bar er lítið tap á festingu á þéttunarskífuna ekki einfaldlega litla leka. Það getur leitt til hægilegrar leku sem tæmir öskunni milli dýfinga, eða í versta tilviki til sprunguskífu sem opnar of snemma vegna þess að haldaformið situr ekki rétt. 300-bar klósett notar djúparráða og sterkari þræðiborð en 232-bar klósett, og það verður að passa sprunguskífunni við klósettið. Að blanda hlutum með mismunandi þrýstingsstig er ekki möguleiki til að stilla kerfið. Það er villa.
Flat-hausnagl er notaður í þessum umhverfi vegna þess að hann myndar ekki úthverfingu á yfirborði sem verður að vera óskað fyrir þéttunarskífuna, O-hringinn eða þéttunarskífusamband. Minni máttur flat-hausnaglsins er samþykktur vegna þess að naglinn er ekki aðalþrýstishaldandi hluturinn. Klósettslíkaminn og þræðisboraða skífuna eru. Verkefni naglsins er að halda hlutum á stað og staðsetja þá, ekki að halda á 300 bar á sjálfum sér.
Dæmi frá verkstæði um uppsetningu á nýjum tengingum
Endurskipulagning á efnaframleiðsluverkstæði krafðist einu sinni skiptis viðtökufestugrindanna á banka af kolsýrufyllingareiningum. Upprunalegu festugrindirnar notaðu 82 gráðu flatar hausar í tengildekk, en nýju dekkjunum var sníðað með 90 gráðu metrískum dökkum vegna þess að teikningin tilkynnti ISO 10642 festuskrúfur. Þegar samsetjendurnar festu skrúfurnar samkvæmt upprunalegu tilvísuninni lítur dekkjunum út eins og þær væru jafnhrings. Innan vikunnar tóku þrjár einingar að tapa CO2 við tengiljaþvermál.
Vandamálið var ekki gildið á snúningstörfunum. Skrúfuhöfuðin á 82 gráðu komu aðeins í snertingu við ytri brúnina á 90 gráðu dýpkingum. Undir hitasveiflunni í kolsýruförunni breyttist brúnin, spennan minnkaði og O-hringurinn undir lokuninni missti samþrýmingu sína. Með því að skipta út skrúfunum fyrir réttar 90 gráðu metrískar flatar skrúfuhöfuðar endurskyndu full náttúruleg keilubundin snerting og lekarnir hættu. Kennslan var ekki sú að einhver hornstærð væri betri en önnur. Það var að festingarhluturinn og dýpkingin þurftu að vera samkvæmt sama staðla og að sjónræn athugun á „jafnlagðu“ stöðu sýndi ekki nauðsynlega fulla sætu.
Slík ósamsvörun er auðvelt að missa í verkstæði með ýmsum staðlum. Það er líka ástæðan fyrir því að aðilar sem selja bæði drykkjavélar og dýfingatæki þurfa að halda utan um staðlann fyrir hvert einstakt vöruflokk, ekki aðeins þráðstærðina.
Hvað sérsveitar-aðili raunverulega stjórnar
Mismunurinn á milli almenns vinnslufyrirtækis og sérfræðinga í fitum fyrir sodavöndur og viðlögum fyrir andardýkisþvættar kemur niður á þrjá hluti sem er erfitt að afmynda. Fyrst er staðlaður disiplín: að vita hvort ákveðin flat höfuðskrúfa sé 90 gráðu ISO eða 82 gráðu ASME áður en skurðurinn er gerður og halda þessari greiningu í gegnum skoðun. Annar er heildarkennd hólfyrisborðs: að staðfesta að skurðurinn láti ekki eftir sverðbrún, að dýptin skapi nægilega margt efni undir höfuðinu og að yfirborðið í kringum skrúfugat er slétt nóg til að O-hringur eða pakning geti þétt. Þriðji er fullt að finna efni og ferli: sama flat höfuðskrúfan hegðar sér öðruvísi í 316 rostfritt steini en í legeru stál og fita sem fer í gegnum vatnssýnun í einu efni gæti mistekist fatiguesýnun í öðru.
HXJ virkar í báðum þessum festingarfjölskyldum og meðhöndlar skemmdaða viðskiptaflöt sem þéttunarþætti frekar en sem eftirþátt fastanar. Það þýðir að kanna horn samkvæmt teikningastöðlinni, stýra dýpt skemmdaða viðskiptaflatar á CNC-vélunni og prófa þéttleika festuinnar festingar í stað þess að gera ráð fyrir því að réttur skrúfmyndari laga margræðan sæti. Skrúf með flatum haus er samt einfaldur hlutur. Notkunarsviðin sem hún fer í eru ekki.
Efnisyfirlit
- Rásarskruðarhornið er ekki einungis æskulíklegt smýk
- Jafnflötur staðsetning kemur með raunverulegan styrkleikafráviki
- Af hverju þurfa adapterar fyrir sodavélina haus sem „dular“
- Sautuboltatengilar lifa eða deyja á sömu jafnviðborðsgránni
- Dæmi frá verkstæði um uppsetningu á nýjum tengingum
- Hvað sérsveitar-aðili raunverulega stjórnar