 EN


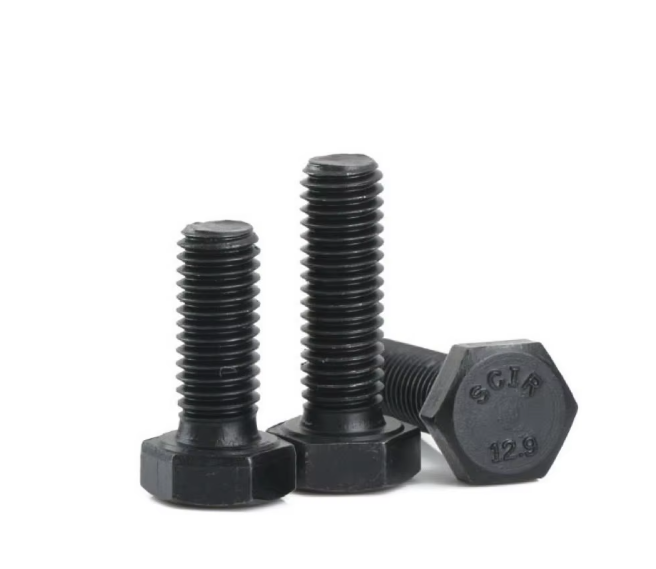
Ბრტყელთავი დამაგრებელი ყველაზე მარტივად გამოიყურება ყუთში. იგი ჩაიჭრება ნაკეთობაში, სუფთა ზედაპირს ტოვებს და გამოირჩევა უხეში გარეგნობით. ეს მარტივი გარეგნობა მაგრამ მნიშვნელოვან დიზაინის ლოგიკას მალავს, რომელიც ძალიან მნიშვნელოვანია ორ ადგილას, სადაც გამომავალი თავი არ არის მხოლოდ მოუხეშავი, არამედ ფუნქციონალურად არასწორი: სოდის მანქანების შეერთებებსა და სკუბა ტანკების სარქველის ადაპტერებში. ორივე შემთხვევაში დამაგრებელი უნდა იყოს სრულად გასწვრივ სიმკვრივის ზედაპირს ან წნევის საზღვარს, ხოლო კონტრსანკირებული გეომეტრია ასრულებს მუშაობას, რომელსაც სოკეტის თავის მქონე დამაგრებელი უბრალოდ ვერ შეძლებს. იმის გაგება, თუ რა უარყო ეს გეომეტრია სანაცვლოდ, არის ის სხვაობა, რომელიც გამოყოფს წლების განმავლობაში სიმკვრივის შენარჩუნებას და იმ მომენტს, როდესაც გამოიტაცებს ყველაზე ცუდ დროს.
Კონტრსანკირებული კუთხე არ არის კოსმეტიკური დეტალი
Ჩაკეცვადი ბრტყელთავიანი სახრახნები აქვემოთ კონუსურ ნაკერს აქვთ, რომელიც შესატყორებლად გაკეთებულ კუთხით გაკეთებულ ღრმავებაში ჩადგება. კუთხე სტანდარტიზებულია და გამოყენებული სტანდარტი ყველაფერს ცვლის სახრახნის მორგების შესახებ. ISO 10642-ის მიხედვით წარმოებული მეტრული ბრტყელთავიანი სახრახნები, რომელიც DIN 7991-ის ნაცვლად შემოღებული იყო, 90 გრადუსიან შემოკრებილ კუთხეს იყენებენ. ASME B18.3-ის მიხედვით წარმოებული ინჩური სერიის ბრტყელთავიანი სახრახნები 82 გრადუსიან კუთხეს იყენებენ. თუ 82 გრადუსიანი სახრახნი 90 გრადუსიან ჩაკეცვაში ჩავსება, მისი თავი მხოლოდ ხვრელის გარე წრეზე ეხება. შეკავების ტვირთი თავის ნაკლებ სისქეზე შეკრებულ ლაპარაკზე იკრებება, არ ვრცელდება მთლიანად კონუსურ ზედაპირზე, და ეს ლაპარაკი ვიბრაციის ქვეშ ძალიან მძაფრი ძაბვის ადგილი ხდება.
Იგივე ლოგიკა მოქმედებს უკუღმა. 90 გრადუსიანი მეტრული სახელური 82 გრადუსიან ჩაღრმავებაში არ ჯდება სწორად, ამიტომ სახელურის თავი არ არის სიბრტვილში და სიბრტვილში მოთავსების მთავარი მიზეზი ქრება. სოდის ავტომატის მანიფოლდში ამოჭრილი თავი შეიძლება შეაფერხოს O-ბერდის გლანდი ან დაფარვის ფირფიტა. სკუბა სარქვლის სხელში ამოჭრილი თავი შეიძლება შეეხოს რეგულატორის იოკს ან ტანკის ბუტის ნაკერის ნაკერს. კუთხე არის პირველი რამ, რომელიც უნდა შეამოწმოთ ნახაზზე, არ უკანასკნელი.
Სიბრტვილში მოთავსება ნაკლები ძალის მოცულობას გულისხმობს
Სიბრტვილში მოთავსებადი სახელურები არ არის სოკეტის თავის მქონე სახელურების ძლიერებული ვერსიები. ISO 10642 სტანდარტში სათაურში არის ფრაზა „შემცირებული ტვირთვადობა“, ხოლო სტანდარტი ადგენს მინიმალურ უკიდურეს რასტირების ტვირთს 80 პროცენტად შესაბამისი სოკეტის თავის მქონე სახელურის ძაფის სიძლიერის მიხედვით. კონუსური თავში შესრულებული ჰექსაგონალური სოკეტი აკლებს მასალას სწორედ იმ ადგილას, სადაც თავი გადადის სხელში, ამიტომ თავი თვით ხდება სუსტი ბმული რასტირების დროს.
Ეს კომპრომისი დასაშვებია, როდესაც შეერთება ძირითადად გასაჭრელი ტვირთითაა დატვირთული ან როდესაც სახელური ფირფიტას აკერებს, რომელიც ტვირთს იტანს. ეს პრობლემად იქცევა, როდესაც ვინმე ცდილობს ბრტყელ სახელურიან სახელურს ჩასმის შეცვლას სოკეტის სახელურიან სახელურზე დაძაბულობის კრიტიკულ შეერთებაში და ვარაუდობს, რომ იგივე ტორქი შეიძლება შეინარჩუნოს. სახელური შეიძლება სწორად დაიტანოს, მაგრამ შემდეგ წნევის ციკლის დროს სახელურისა და სხელის შეერთების ადგილზე განიცდის გაფუჭებას.
| Დამახსოვრებელი თვისება | Ბრტყელ სახელურიანი სახელური (ISO 10642 / ASME B18.3) | Სოკეტის სახელურიანი სახელური |
|---|---|---|
| Სახელურის პროფილი | Გლუვი, კონუსური ქვემო ნაკერი | Ცილინდრული, გამობული |
| Სტანდარტული მეტრული კუთხე | 90 გრადუსი | Არ მიუთითება |
| Სტანდარტული ინჩური კუთხე | 82 გრადუსი | Არ მიუთითება |
| Გასაღებადობა გასაჭრელი ტვირთის მიხედვით | iSO 10642-ის მიხედვით ძაფის ძალის 80 პროცენტი | Სრული ძაფის ძალა |
| Საუკეთესო ტვირთვის რეჟიმი | Გასწვრივი ძალა, სიბრტველის შესაკავებლად | Გასწვრივი ძალა, ზოგადი სტრუქტურული |
| Სიმჭიდროვის ზედაპირის თავსებადობა | O-სარგავის გასაღებებზე სიბრტველით დგას | Თავი სიმჭიდროვის ზედაპირს არღვევს |
Ცხრილი გამოიყენება როგორც გახსენება, რომ ბრტველი თავის მქონე სახრახის არჩევა ჯერ ყავს გეომეტრიის, შემდეგ კი ძალის მიხედვით. სოდის და დანების აღჭურვილობაში ეს პრიორიტეტი სწორია, მაგრამ მხოლოდ მაშინ, როდესაც შეერთება ამ პრინციპზე არის დაპროექტებული.
Რატომ სოდის მანქანების ადაპტერებს სჭირდება თავი, რომელიც უჩინარდება
Სოდის ავტომატში CO2 მანიფოლდი არის პატარა, გადატვირთული წნევის წრე. აირი შედის შესასვლელ ფიტინგში, გადის რეგულატორზე და შემდეგ იყოფა კარბონიზაციისა და გასაცემად განკუთვნილ გზებად, ყველა ეს მოხდება კორპუსში, სადაც ყოველი მილიმეტრი სივრცის მნიშვნელოვანია. მანიფოლდისა და ბოლო ფიტინგის დიზაინში ჩაძარებული ხვრელები გამოიყენება იმიტომ, რომ სახელურის თავი უნდა იყოს დაბალი ან დასახლებული სილაგირების ზედაპირთან ერთ დონეზე, არ არსებობს მის ზემოთ მოთავსება. O-წრე სილაგირებს ბრტყელი ზედაპირის წინააღმდეგ, რომელსაც სახელურის თავი არ შეიძლება შუაში მოექცეს.
Ამ კონტექსტში სახელურის მიზანია საფარის ან პორტის მოდულის თანაბრად დაჭერა ელასტომერული სილაგირების წინააღმდეგ. თუ ჩაძარებული ხვრელი გაკეთდა არასწორი კუთხით ან არასწორი სიღრმეზე, დაჭერის ტვირთი გადაინაცვლებს O-წრის ერთ კიდეზე. შეეძლება შეეძლოს სწრაფი წნევის ტესტის გავლა, მაგრამ რამდენიმე ასეული თერმული ციკლის შემდეგ შეიძლება წარმოიშვას ნელი CO2-ის გაჟონვა. ეს გაჟონვა არ არის სახელურის გაფუჭება ცხადი სახით. სახელური დაიჭირა. მის გარშემო გეომეტრია არ დაიჭირა.
Არსებობს მეორე შეზღუდვა. სოდის ავტომატების ფიტინგები ხშირად პატარა არის, ხოლო კონტრსინკის გარშემო კედლის სისქე შეზღუდულია. თავის ქვეშ საკმარისი მასალის შენარჩუნების გარეშე 90 გრადუსიანი ღრმა ჩაღრმავება თავის ქვეშ მცირე ალუმინის პორტის მოდულში შეიძლება გამოიწვიოს კინოვის მსგავსი სასროლი კონტრსინკის ძირში. ეს სასროლი დაიჭიმების შედეგად დეფორმირდება, სახელური დაკარგავს წინასწარ დაკერძებას, ხოლო სილიკონის ზედაპირი გახდება ხელოვნურად ხელმისაწვდომი. კონტრსინკის სწორი ღრმას დამუშავება და თავის ქვეშ საკმარისი მასალის შენარჩუნება უფრო მეტად არის კომპიუტერით მართვადი სასროლის სიზუსტის პრობლემა, ვიდრე სახელურის არჩევის პრობლემა.
Სკუბა ვალვის ადაპტერები ამ ერთი და იგივე ფლაშის საზღვარზე არსებობენ ან განადგურდებიან
Სკუბა ბალონის ვალვა არის წნევის საზღვარი, რომელიც იძლევა 232 ბარს ან 300 ბარს მუშაობის წნევას, ვალვის რეიტინგის მიხედვით, ხოლო აფეთქების დისკის შეკრება არის ბალონის გამოყოფამდე ბოლო დაცვის ხაზი. აფეთქების დისკი მოთავსებულია პლაგინში ან უსაფრთხოების პლაგინში, რომელიც შეიხვევება ვალვის სხეულში, და ეს პლაგინი უნდა დაიხუროს მეტალიდან მეტალზე ან გასკეტზე, ხოლო დისკი უნდა იყოს ბრტყელი და არ დაიკრივოს. ბრტყელი თავის მქონე სახელური ან ჩაჭრილი შეკავების ელემენტი ხშირად გამოიყურება ვალვის სხეულში ან ადაპტერის აღჭურვილობაში, რადგან ნებისმიერი გამონაკვეთი ვალვის შიგა სივრცეში ცვლის სითხის მოძრაობის ტრაექტორიას ან აფერხებს რეგულატორის სასადგურს.
Აქ წნევის ცვლილება ცვლის ცუდი კონტრსინკის შედეგს. 300 ბარზე სახურავის მიმაგრების ძალის მცირე კარგვა არ არის მცირე წვეთვა. ეს შეიძლება გამოიწვიოს ნელი გაჟონვა, რომელიც ათავისუფლებს ბალონს ჩამოსვლებს შორის ან, უარეს შემთხვევაში, აფეთქების დისკის ადრეული გამოყოფა, რადგან შემაკავებელი გეომეტრია არ ეჯდება სწორად. 300 ბარის სარეგულაციო ვალვა იყენებს 232 ბარის ვალვასთან შედარებით უფრო ღრმა და ძლიერ ნაკერძის ხვრელს, ხოლო აფეთქების დისკის რეიტინგი უნდა შეესაბამებოდეს ვალვის რეიტინგს. სხვადასხვა წნევის რეიტინგის კომპონენტების შერევა არ არის ტუნინგის ვარიანტი. ეს არის უფლებამოსალობის რეჟიმი.
Ამ გარემოში ბრტყელთავიანი სახელური არჩევენ, რადგან ის არ ქმნის გამონაბეჭდს იმ ზედაპირზე, რომელიც უნდა დარჩეს თავისუფალი გასახურავად, O-წრეწირის ან რეგულატორის სახურავისთვის. ბრტყელთავიანი სახელურის შემცირებული ტვირთვადობა მისაღებია, რადგან სახელური არ არის ძირითადი წნევის შემცველი ელემენტი. ვალვის სხეული და ნაკერძიანი სახურავი არიან. სახელურის როლი არის შენახვა და მდებარეობის განსაზღვრა, არ არის 300 ბარის წნევის მოთავსება მისი მხოლოდ საშუალებით.
Ფიტინგის რეტროფიტის მაგალითი საწარმოს სარემონტო ადგილზე
Ერთხელ ქიმიური საწარმოს რეკონსტრუქციის დროს კარბონიზაციის აგრეგატების ჯგუფზე შესასვლელი ფიტინგების ჩანაცვლება მოუწია. ორიგინალური ფიტინგები მანიფოლდის საფარზე 82 გრადუსიან ბრტყელთავიან სახელურებს იყენებდა, მაგრამ ჩანაცვლებული საფარები ISO 10642 სახელურების მოთხოვნის შესაბამად 90 გრადუსიან მეტრულ კონტრსინკს შეიცავდა. ასამბლერებმა სახელურები საწყისი სპეციფიკაციის შესაბამად დააძაბეს და საფარები სიბრტყეზე ჩანდა. ერთი კვირის განმავლობაში სამი აგრეგატი მანიფოლდის შეერთების ადგილზე CO₂-ს კარგავდა.
Პრობლემა ტორქის მნიშვნელობაში არ იყო. 82 გრადუსიანი სახელურები მხოლოდ 90 გრადუსიანი კონუსური ჩაღებების გარე წრეზე ეხეოდნენ. კარბონიზაციის ციკლის თერმული ციკლირების დროს წრე დეფორმირდა, წინასწარი დატვირთვა შემცირდა და საფარის ქვეშ მოთავსებული O-რგოლი დაკუმშვის შეძლებას დაკარგა. შესაბამისი 90 გრადუსიანი მეტრული ბრტყელი სახელურებით შეცვლის შემდეგ სრული კონუსური კონტაქტი აღდგა და გაჟონვები შეწყდა. ამ შემთხვევიდან გამომდინარე გაკვეთილი ის არ იყო, რომ ერთი კუთხე მეტად მისაღებია ვიდრე მეორე. ამის ნაცვლად, მაგრები და კონუსური ჩაღებები უნდა ერთი და იგივე სტანდარტის მიხედვით იყოს შერჩეული, ხოლო ვიზუალური შემოწმება „გასწორების“ შესახებ სრული დაჯდომის დამტკიცებას არ წარმოადგენს.
Ამ ტიპის შეუსაბამობა შერეული სტანდარტების მქონე საწარმოში მარტივად შეიძლება გამოტოვებული იყოს. ეს ასევე არის იმ მიმწოდებლების მიზეზი, რომლებიც როგორც სასმელების აღჭურვილობას, ასევე დანების აღჭურვილობას მიაწოდებენ — მათ უნდა აკონტროლონ სტანდარტი ყველა ნაკლებად მნიშვნელოვან ნაკვეთზე, არა მხოლოდ ძაფის ზომაზე.
Რას კონტროლებს სინამდვილეში სპეციალიზებული მიმწოდებელი
Განსხვავება ზოგადი დამუშავების მწარმოებელსა და სპეციალისტს შორის სოდა მანქანის ფიტინგები და scuba სარქველი ადაპტერები მოდის სამი რამ, რომ რთულია გაყალბება. პირველი არის სტანდარტული დისციპლინა: იმის ცოდნა, არის თუ არა მოცემული ბრტყელი თავი 90 გრადუსი ISO ან 82 გრადუსი ASME სანამ საპასუხო ჭურჭელი არ დაიჭრება და ამ განსხვავების შენარჩუნება ინსპექტირების გზით. მეორე არის გამჭვირვალობის პირის პირის პირის პირობა: გადაამოწმეთ, რომ საპირისპირო ღუმელი არ ტოვებს დანის კიდეს, რომ სიღრმე საკმარის მასალას ტოვებს თავის ქვეშ და რომ სახე შრიფტის ხვრელის გარშემო საკმარისად ბრტყელი მესამე არის მასალის და პროცესის თვალსაჩინოება: იგივე ბრტყელი თავის შრიფტი განსხვავებულია 316 უჟანგავი ფოლადისგან, ვიდრე ლითონური ფოლადისგან, და მოწყობილობა, რომელიც ერთ მასალაში ჰიდროსტატიკურ გამოცდას გადის, შეიძლება სხვაში დაღლილობის ცი
HXJ ეს მუშაობს ორივე ამ მიმდევრობაში და მოკლებული ზედაპირის ინტერფეისს აღიქვამს როგორც სიმკვრივის მახასიათებელს, არ არის მხოლოდ დამაგრების დამატებითი ელემენტი. ეს ნიშნავს, რომ კუთხეები უნდა შეამოწმოთ სახაზავო სტანდარტის მიხედვით, კონტრსინკის სიღრმე უნდა კონტროლდეს CNC მხრიდან და შეკრებილი ფიტინგი უნდა შეიმოწმოს გასხივების შემოწმებით, არ უნდა ვივარაუდოთ, რომ სწორი სახურავი გაასწორებს საშუალო საყრდენს. ბრტყელთავიანი სახურავი ჯერ კიდევ მარტივი ნაკეთობაა. მისი გამოყენების სფეროები კი არ არის.
Სარჩევი
- Კონტრსანკირებული კუთხე არ არის კოსმეტიკური დეტალი
- Სიბრტვილში მოთავსება ნაკლები ძალის მოცულობას გულისხმობს
- Რატომ სოდის მანქანების ადაპტერებს სჭირდება თავი, რომელიც უჩინარდება
- Სკუბა ვალვის ადაპტერები ამ ერთი და იგივე ფლაშის საზღვარზე არსებობენ ან განადგურდებიან
- Ფიტინგის რეტროფიტის მაგალითი საწარმოს სარემონტო ადგილზე
- Რას კონტროლებს სინამდვილეში სპეციალიზებული მიმწოდებელი