 EN


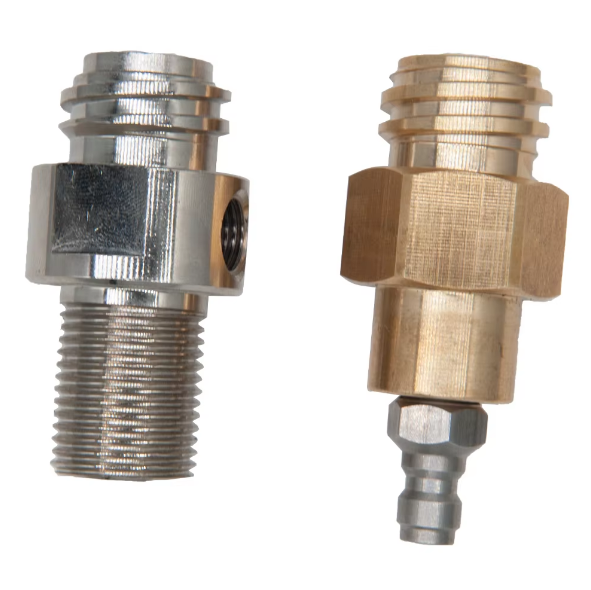
業務用補充ステーションは、一般消費者向けの付属品ではありません。レストランの裏側、コンビニエンスストア、または中央厨房に設置され、週に数十回もシリンダーのバルブに接続・離脱を繰り返します。アダプターのねじ部は、同じシリンダーのバルブに何度も締め付け・緩められ、そのたびにねじ山の形状が維持されるか否かが問われます。この使用サイクルこそが、すべての議論の核心です。真鍮製をプラスチック製より優先して仕様する業務用ソーダ機器卸売業者は、単なる材料科学的な判断をしているわけではありません。それはあくまで保守コストに関する判断であり、その根拠となる数字には僅差などありません。
故障の原因は、継手本体ではなく、接続部にあります
アダプター本体が途中で破損することはめったにありません。壁厚は十分に確保されており、合金は均質で、圧力境界には継ぎ目がありません。問題となるのは接合部、つまりねじの噛み合い部、シール面、およびホースクランプとフィッティングの接合部です。商用の充填ステーションでは、この接合部が年間数百回も繰り返し装着・離脱され、そのたびに微小ながら累積的な傷が残ります。
真鍮(通常は銅と亜鉛を約60:40の比率で含む合金)は、長年にわたりガス調整用フィッティングの基準材料として用いられてきました。これは、切削加工が容易であり、反復的な締付けトルクに対してもねじ形状を保持するからです。一方、プラスチックはこの両方の性能において劣ります。成形されたプラスチック製ねじは、ナットを締め付けるたびに弾性的に変形します。十分な使用サイクルを経ると、この弾性復元が完全ではなくなり、ねじ山の頂点が徐々に平らになり、ねじの噛み合い深さが減少します。結果として、フィッティングは本来ねじが分担すべき機能の一部を、シール材やOリングに頼るようになります。
これらの充電ステーションを仕様策定する際には、ぜひ検討すべき比較があります。
| 繰り返し接続サイクルによる故障モード | 真鍮アダプター | プラスチック製アダプター |
|---|---|---|
| 1回のサイクルあたりのねじ山変形 | ごくわずか。弾性復元はほぼ完全に維持される | 徐々に進行するクリープ現象および山頂部の平坦化 |
| 熱膨張係数(CTE、単位:×10⁻⁶ m/m・℃) | 19–21 | PVCは約54、CPVCは約63 |
| 消毒剤および紫外線による脆化への感受性 | 低 | 中程度~高め。ポリマーの種類および安定剤に依存 |
| シールの劣化による影響 | 漏れ経路は通常、ねじ部またはOリング部で目視確認できる | 亀裂が本体壁を貫通して進行することがある |
| 同様の圧着継手での使用における一般的な寿命 | 20~50年 | 10~20年 |
熱膨張係数(CTE)の差は、一見するよりも重要である。真鍮のCTEは約19~21μm/m・℃であるのに対し、PVCは約54、CPVCは約63である。商業用充填ステーションでは、配送トラックから搬入された低温のシリンダーから暖かいバックルームへの温度変化に加え、CO₂がバルブを通って膨張する際に生じる冷却も発生する。プラスチック製継手と真鍮製シリンダーバルブでは、温度変化に対する膨張・収縮率が異なる。このため、毎回の使用サイクルでねじ部の噛み合い状態がわずかに変化し、その差異が接合部界面に応力疲労として蓄積していく。
プラスチックは初日には割れない——それが問題なのである
すぐに壊れるプラスチック製アダプターは、対応が比較的簡単です。返品され、卸売業者がコストを負担し、仕様が見直されます。問題となるのは、使用開始から8か月後に起こる故障です。この頃には、継手は1年間にわたって食品級の消毒剤にさらされ、バックルーム内の温度変化にも耐え、さらに出口から垂れ下がったホースによる機械的負荷も受けています。
ポリプロピレンや類似の高分子材料は、長期間の温度暴露による脆化や、外部からの振動による亀裂発生に弱く、金属なら問題なく耐えられるような環境でも劣化します。商用の充填ステーションは、決して優しい環境ではありません。プラスチック製アダプターにホースを接続すると、ホースを動かすたびにねじ山の根元に曲げモーメントが加わります。真鍮製部品では、この負荷が延性のある断面全体に分散されますが、プラスチックでは成形ラインやねじ山の根元といった特定の箇所に応力が集中し、そこから発生した亀裂はわずかな成長で圧力保持機能を損なってしまいます。
飲料用ガス設備の現場観察から、一つ注目に値する事例があります。ある店舗がガスホースの継手にプラスチック製クイックコネクトを導入しましたが、一時期は十分な性能を発揮しました。ただし、低温環境下ではOリングの定期的な交換が必要となり、また日常的な取り扱いによる機械的損傷にも耐えられませんでした。これはプラスチックそのものを否定するものではありません。単に、メンテナンスの重点がどこに移るかを正直に述べたものです。真鍮製の場合、重点はねじ部への潤滑と締付けトルクの管理に置かれます。一方、プラスチック製の場合、亀裂や変色、シールの劣化を定期的に点検する必要があります。なぜなら、プラスチックの破損は前兆が少なく、突然起こりやすいためです。
商業向け流通業者は、単価の安さではなく、稼働時間(アップタイム)を購入しています。
真鍮製アダプターとプラスチック製アダプターの単価差は確かに存在します。店頭価格では真鍮製の方が高額です。しかし実際には、流通業者が比較しているのは、漏れ対応のための出張作業コスト、CO₂充填ガスの損失、そして金曜日の夕方の混雑時に炭酸が抜けている状態で現場へ派遣されるサービス技術者の人件費などの総コストです。
充填ステーションでの漏れは、コストが複合的に増加する構造になっています。ガス自体の単価は1ポンドあたり安価ですが、そのガスが下流で失われた場合の損失は決して小さくありません。飲料用ガスシステムの低圧側で生じるわずかな漏れでも、シリンダー内のガスを1週間ほどで使い果たしてしまうことがあります。しかし、現場のオペレーターが気づくのは、ガス漏れによる「シューシュー」という音ではなく、炭酸が抜けた「フラットな飲み物」です。技術者が呼び出される頃には、すでに診断のタイミングを逃しており、その分だけ現場の収益が失われているのです。
真鍮製 fittings(継手)は、現場で実際に起こりうる作業慣行にも耐えられます。例えば、急いで作業するオペレーターが過度に締め付けてしまったり、新しいシールテープを巻かずに接続したりしても、ねじ部材にある程度の延性があるため、こうした取り扱いミスに耐える可能性が高くなります。一方、プラスチック製のねじは取り付けミスに対して寛容ではなく、そのミスが表面化するのは、使用中に亀裂が発生するまで待たなければならない場合もあります。
反論として明確に述べておく価値のある点があります。プラスチックは、特に炭酸ガス注入装置(カーボネーター)の下流——つまりシステム内圧力が低く、継手の着脱が頻繁に行われない箇所——において、飲料用ガス配管に正当な役割を果たします。一部の規制当局では、特定の下流区間についてプラスチックまたはステンレス鋼の使用を義務付けている場合もあります。ただし、ここで議論しているのはより限定されたテーマです。すなわち、充填ステーション用アダプター——接続サイクル数が最も多く、また圧力差が最も大きい唯一の部品——における材質選択は、異なる劣化特性をもたらすという点です。
保守点検間隔こそが、材質選択が最終的に決まる分岐点です。
黄銅製を指定する流通業者は、アダプターが永久に使用可能であることを期待していません。黄銅製のねじ部も摩耗し、品質の高い黄銅製継手であっても、いずれはねじ部のシール剤を再塗布するか、あるいは継手自体を交換する必要があります。ただ、その摩耗の様子や、事前に警告を発するかどうかという点で、違いが生じます。
真鍮製部品の摩耗は、わずかにシーラントを追加したり、締め付けトルクを少し増やしたりすれば漏れが止まる程度の、細い線状の摩耗として現れます。これは徐々に進行し、目で確認できる劣化です。一方、プラスチック製部品の摩耗は、月曜日に気密性検査を通過した継手が木曜日に亀裂を生じるという形で現れることがあります。これは、もともと材質の脆化や応力集中が既に発生しており、木曜日の使用がその限界を超える最終的なサイクルだったためです。
商用運用においては、予測可能な劣化の方が、購入価格が若干安くなることよりも価値があります。販売代理店は、真鍮製部品の摩耗を視認できるという特性を活かして、交換時期を明確に設定できます。しかし、明確な前兆なく破損するプラスチック製継手については、交換時期を設定するには、過剰に早期の保守交換を行うか、あるいは計画外の故障率を高めることを受け入れるしかありません。どちらの選択肢も、顧客現場での運用を考えると望ましくありません。
HXJ 当社は、商用飲料および補充用途向けの真鍮アダプターおよびガス通路用継手を製造しており、製造工程では、ねじ形状の一貫性、合金組成の管理、および組立前の耐圧境界検証に重点を置いています。流通業者がサプライヤーを評価する際の実務的な問いは、量産ロット間でねじの幾何学的公差が維持されているかどうか、また合金仕様が、単なる「一般真鍮」という曖昧な表記ではなく、文書化された明確な基準に従って厳密に管理されているかどうかです。こうした細部こそが、真鍮アダプターがその材料特性から期待される耐用期間を実際に発揮できるかどうかを左右します。